OEE: cómo medir la eficiencia de una fábrica
Comparte:
Si tienes una empresa, ser competitivo no es una opción, es una necesidad. Más ahora, en un contexto donde cada día surgen innovaciones, nuevos competidores, tecnologías disruptivas. Por todo esto, cualquier empresa debe tener entre sus prioridades la mejora de la eficiencia en sus operaciones.
La productividad no consiste simplemente en cumplir una jornada laboral de ocho horas, sino en maximizar el rendimiento y el valor generado durante ese tiempo. A diferencia de ámbitos como el estudio, donde la eficacia puede medirse de forma directa según la cantidad de páginas aprendidas en un intervalo determinado, el entorno industrial exige un enfoque más complejo.
La solución no son las unidades producidas en un periodo de tiempo, sino que abarca más elementos. Entonces, dentro de una empresa y su producción, ¿cómo podemos medir esa eficiencia? En el artículo de hoy te hablamos del OEE, una métrica fundamental en la industria manufacturera.
Qué es y por qué importa
OEE son las siglas en inglés de Overall Equipment Effectiveness, una métrica usada para medir la eficacia global de los equipos, línea de producción o una planta completa y mejorar la productividad de los procesos. Esta métrica muestra el grado de aprovechamiento efectivo de un equipo frente a su potencial máximo teórico.
Es uno de los indicadores más usados dentro de la industria manufacturera, ya que permite mantener la visibilidad del nivel de eficiencia de la producción de una empresa e identificar posibles ineficiencias durante el proceso de fabricación.
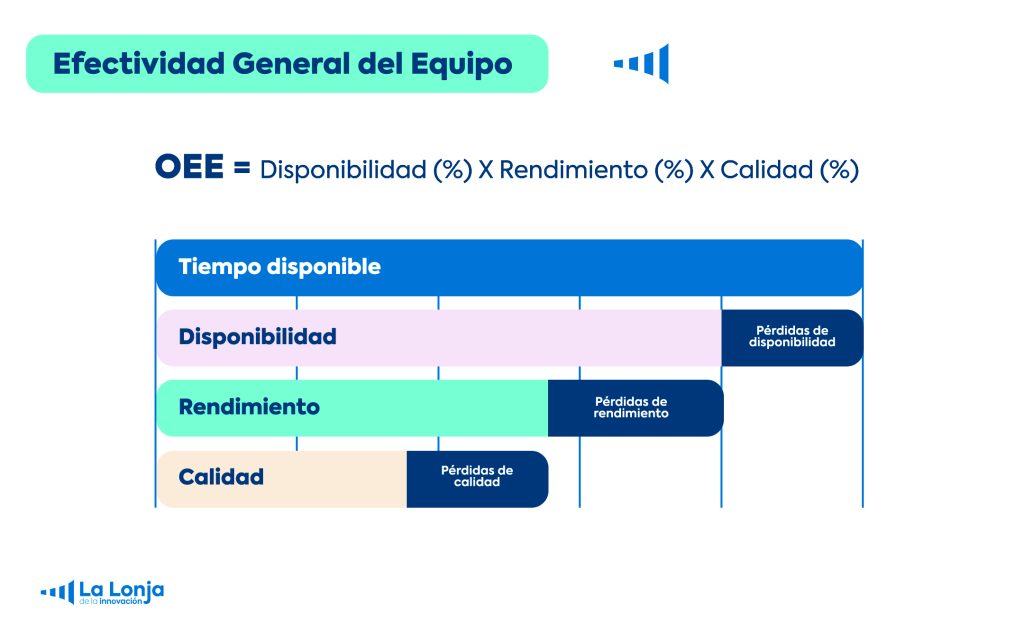
Su cálculo combina tres dimensiones: disponibilidad, rendimiento y calidad. Cada una de ellas representa una categoría diferente de pérdidas en las operaciones:
- Disponibilidad. Es la cantidad de tiempo que un equipo de trabajo está disponible para producir.
- Rendimiento. Es la cantidad de trabajo que realiza un equipo dentro de un periodo de tiempo determinado.
- Calidad. Es la cantidad de productos que se han producido conforme a lo establecido, es decir, que sean válidos.
Cómo se calcula el OEE
La fórmula para calcular la eficiencia de tus procesos productivos es simple:
OEE= Disponibilidad x Rendimiento x Calidad
Como hemos explicado antes, cada elemento de esta fórmula es una dimensión de la eficiencia en las operaciones. Multiplicando los tres podemos tener esta evaluación completa de la productividad en una planta de la industria. Veamos ahora a qué responde cada elemento:
- Disponibilidad (producir en el tiempo previsto). Representa el cociente del tiempo en que un equipo ha sido productivo entre el tiempo disponible para un periodo de producción determinado. Este factor puede verse afectado por paradas como averías, esperas, etc.
- Rendimiento (trabajar a la velocidad correcta). Mide si el equipo ha producido a la velocidad ideal. Es el cociente de la producción real entre la capacidad productiva para un periodo determinado. Para calcularlo es importante conocer la cantidad de unidades producidas en relación con la capacidad máxima de producción en ese periodo.
- Calidad (fabricar correctamente a la primera). Es la proporción de productos conformes con respecto al total que se ha producido. Es decir, es el cociente de producción buena entre producción real. Se puede ver afectado por piezas defectuosas.
Además, para hacer el cálculo del OEE correctamente, es importante tener conocimiento de otros datos de tus procesos productivos, ya que estos serán los que te permitan conocer tu disponibilidad, rendimiento y calidad:
- Tiempo de parada: minutos perdidos de trabajo por paradas, averías, esperas, incidencias.
- Tiempo planificado de producción: periodo en que la máquina o equipo debe estar produciendo.
- Tiempo operativo: es el tiempo planificado menos las paradas.
- Producción total: el número total de unidades que se han fabricado en el periodo analizado.
- Producción buena: el número de unidades que cumplen las especificaciones sin necesidad de rehacer.
- Ciclo ideal de producción: el tiempo teórico necesario para fabricar una unidad en condiciones óptimas.
Todo se ve mejor a través de un ejemplo, así que, pongamos uno. Imagina que tu empresa tiene un turno de producción de 8 horas (480 minutos). Durante este turno, hay unos 40 minutos de paradas por ajustes y averías, 15 minutos por limpiezas de maquinarias y 20 minutos por la entrada y salida de turno, es decir, en total hay 75 minutos de parada. Esto reduce el tiempo operativo a 405 minutos (480-75). Con estos datos podemos calcular la disponibilidad= 405/480=84,4%
Por otro lado, el ciclo ideal de producción de tu empresa te permite fabricar 1 pieza cada 30 segundos. Eso significa que:
405 minutos de tiempo operativo x 60 segundos= 24.300 segundos
24.300 segundos / 30 segundos=810 piezas.
Es decir, el escenario ideal sería que se lograse fabricar 810 piezas de calidad en toda la jornada. Sin embargo, solo se terminó fabricando 780 piezas en ese tiempo debido a paradas varias. Esta información permite calcular el rendimiento= 780/810=96,3%
Ahora podemos pasar a calcular la calidad. Si imaginamos que de las 780 piezas fabricadas, solo eran útiles 745, la calidad sería 745/780=95,5%. Ya tenemos toda la información para aplicar la fórmula de OEE y conocer la eficiencia.
OEE= 84,4% x 96,3%x 95,5%=77,62%
¿Cómo interpretamos este resultado?
- Índice OEE =100%. Máxima calidad, sin errores y máxima velocidad. Situación idealizada alejada de la realidad.
- Más del 85%. Valor muy alto, es el objetivo a largo plazo de muchas. Hay buena coordinación entre producción, calidad y mantenimiento.
- Entre el 60% y 70%. Es el valor más común, hay margen de mejora para optimizar
- Menos del 60%. Hay una clara necesidad de mejorar el rendimiento, se debe analizar qué está retrasando los procesos y se deben tomar medidas.
Ya sabes cómo calcular el OEE, ¿a qué esperas para ver la eficiencia de tus procesos?